


blând
blând
blând
blând
blând
blând
blând
blând
blând
Turnarea plexiglasului este formarea la căldură – iar alegerea materialului este pe primul loc
Plexiglass, denumirea comună a foii acrilice PMMA, este un material termoplastic care devine flexibil atunci când este încălzit și își păstrează noua formă după răcire. Această singură proprietate îl face unul dintre cele mai îngăduitoare materiale pentru proiectele de formare manuală, de la parbrize și suporturi de afișare pentru motociclete până la difuzoare de iluminat personalizate și apărătoare pentru mașini. Metoda de turnare în sine nu este complicată: încălziți foaia, modelați-o peste un fost, lăsați-o să se răcească. Piesa care cauzează cele mai multe defecțiuni este alegerea materialului greșit sau împingerea temperaturii în afara ferestrei sigure. Deci, înainte de a ajunge la un pistol termic, decideți de ce tip de acril aveți de fapt nevoie. Piesele obișnuite includ afișaje de la punctul de vânzare, apărătoare de stropire a mașinii, capace de lămpi și ferestre de protecție - toate formele care încep ca o foaie plată și își câștigă geometria prin căldură.
Pentru orice proiect de turnare, distincția turnat versus extrudat contează mai mult decât marca. Acrilul turnat oferă o claritate optică și o rezistență chimică puțin mai bune, dar foaia extrudată este de obicei mai consistentă în grosime și se înmoaie mai uniform, ceea ce o face materialul mai ușor de îndoit și format. Dacă construiți un panou curbat unic sau un prototip de carcasă, începeți cu un Foaie de PMMA extrudată transparentă de calitate optică ; vă oferă un comportament de formare stabil și o suprafață finisată curată. Pentru o comparație mai profundă a celor două rute de producție, nostru Ghid de materiale PMMA acoperă proprietățile pe care trebuie să le verificați înainte de a comanda.
 Lumină înaltă, cu aplicație largă, PMMA transparentă extrudată de calitate optică G Gentle este de înaltă luminozitate, cu aplicație largă, de calitate optică, PMMA, extrudată transparentă, furnizori și producători de plăci de ghidare a luminii, comerț cu ridicata... Vizualizare produs →
Intervalele de temperatură care contează de fapt pentru acrilic
Acrilul nu se topește brusc ca înghețata; trece printr-o etapă de înmuiere. Sub aproximativ 100 °C, este încă sticloasă și se va crăpa sau se va înnebuni dacă este forțată într-o îndoire. Fereastra practică de formare se află între 150 °C și 180 °C (aproximativ 300 până la 355 °F). În acest interval, foaia poate fi îndoită, drapată sau formată în vid fără a-și pierde calitatea suprafeței. Peste 190 °C apar bule și albire pe măsură ce materialul începe să se degradeze. Diferiți furnizori citează numere ușor diferite, dar principiul este același: se formează în mijlocul ferestrei și se menține căldura uniformă.
Fereastra de formare în practică
Păstrați foaia la temperatura țintă suficient de mult pentru ca căldura să pătrundă pe toată grosimea, apoi lucrați rapid cât este încă pliabilă. Un termometru cu infraroșu îndepărtează presupunerile: îndreptați-l spre suprafața foii și așteptați până când citirea se află în interiorul ferestrei de formare înainte de a începe să vă îndoiți. O suprafață care pare gata nu este același lucru cu o foaie încălzită și aici este locul în care cele mai multe încercări ale amatorilor dau greșit.
De ce grosimea schimbă matematica
Stocul mai gros stochează mai multă căldură și are nevoie de mai mult timp pentru a atinge temperatura de formare. O foaie de 2 mm poate fi gata în câteva minute, în timp ce o foaie de 6 mm poate necesita câteva minute de încălzire constantă. Prin grăbirea unei foi groase se produce o suprafață moale și un miez care este încă rigid - rezultatul este o margine îndoită cu fisuri de tensiune. Aceeași logică se aplică încălzitoarelor cu bandă: măriți timpul de încălzire cu grosimea și verificați dacă zona înmuiată este suficient de largă pentru raza de curbură de care aveți nevoie.
| Stare | Temperatura | Ce se întâmplă |
|---|---|---|
| Tranziție de sticlă | ~105 °C | Foaia începe să se înmoaie, dar încă rezistă la îndoire |
| Fereastra de formare | 150–180 °C | Gamă ideală pentru îndoire, draperii și formare în vid |
| Supraîncălzire | Peste 190 °C | Bulele, albirea și deteriorarea permanentă a suprafeței |
Trei metode de încredere pentru turnarea plexiglasului
Alegeți metoda după forma de care aveți nevoie, nu după ceea ce pare impresionant. Colțurile ascuțite necesită încălzire prin linie; curbele netede necesită încălzire pe întreaga suprafață; părțile adânci și repetabile necesită formarea în vid.
Îndoire linie pentru colțuri ascuțite și curate
Un încălzitor cu bandă sau un pistol termic focalizat încălzește o bandă îngustă a foii. Odată ce banda se înmoaie, îndoiți foaia la unghiul țintă și țineți-o până se răcește. Deoarece acrilul revine ușor înapoi după răcire, îndoiți-vă cu câteva grade; cu practică veți afla cât de mult necesită grosimea tablei și lățimea încălzitorului. Tehnica produce colțuri clare de 90 de grade fără a încălzi restul piesei, motiv pentru care rămâne standardul pentru standuri de afișare, capace de lumini și parbrize de motociclete.
Formare draperii pentru curbe și domuri
Pentru o formă curbată, încălziți întreaga foaie într-un cuptor sau sub o sursă largă de infraroșu, apoi puneți-o peste o matriță - un dolar de lemn, un formator de spumă sau chiar un bol de bucătărie. Gravitația și presiunea ușoară fac treaba. Foaia se răcește în conturul matriței, iar un router de tăiere curăță marginile. Pentru curbele mai adânci, lăsați foaia să se afunde sub propria greutate înainte de contact; forțarea acestuia în jos când este încă prea rece creează pete subțiri la colțuri.
Formare în vid pentru piese complexe, repetabile
Formarea în vid trage o foaie încălzită în jos pe o matriță detaliată utilizând presiunea atmosferică, reproducând nervurile, decupările și suprafețele texturate mult mai bine decât formarea manuală. Este metoda din spatele carcaselor echipamentelor, componentelor auto și capacelor de protecție - și este locul în care procesul încetează să fie un hobby și începe să aibă nevoie de instrumente adecvate și controlul temperaturii. Odată ajuns la această etapă, toleranța la grosimea materialului devine critică; noastre ghid pentru folii de plastic pentru semnalizare și aplicații cu LED-uri explică de ce acrilul cu ecartament controlat se comportă mult mai previzibil decât decupările din magazinele de artizanat.
| Metoda | Cel mai bun pentru | Echipamente | Rezultat tipic |
|---|---|---|---|
| Îndoirea liniei | Unghiuri ascuțite, cutii, parbrize | Încălzitor de bandă sau pistol termic focalizat | Curburi clare, drepte |
| Formarea draperii | Panouri curbate, cupole, copertine | Cuptor sau încălzitor cu infraroșu plus mucegai | Curbe compuse netede |
| Formarea în vid | Părți adânci, nervuri, detalii texturate | Formator de vid și mucegai | Piese de producție repetabile |
Pas cu pas: drapeți formând un panou de plexiglas peste o matriță
Începeți cu o foaie curată și uscată și o matriță care poate rezista la temperatura de formare. Lemnul și spumele de înaltă temperatură funcționează bine; laminatele și suprafețele lacuite se pot lipi. Îndepărtați ambele folii de protecție înainte de încălzire.
- Tăiați foaia acrilică aproximativ la dimensiunea cu un ferăstrău sau un tăietor CNC, lăsând o marjă mică pentru tăiere.
- Preîncălziți cuptorul la 160 °C (320 °F) și așezați foaia pe o tavă plată tapetată cu hârtie de adeziv.
- Încălziți până când foaia se lasă sub propria greutate și se simte flexibilă atunci când este testată cu un deget înmănușat - de obicei, câteva minute pentru foaia de 2-4 mm.
- Ridicați foaia fierbinte pe matriță și lăsați-o să se aseze peste contur, apăsând ușor din centru spre exterior.
- Țineți piesa până când se răcește sub aproximativ 60 °C; răcirea prea rapidă creează stres intern și mai târziu înnebunire.
- Tăiați marginile, apoi șlefuiți și lustruiți linia de tăiere dacă marginea va fi vizibilă.
Două memento-uri practice: purtați mănuși rezistente la căldură ori de câte ori manipulați acril fierbinte și mențineți zona de lucru ventilată. PMMA eliberează cantități mici de vapori pe măsură ce se încălzește; la temperaturi tipice pentru amatori și timpi scurti de expunere riscul este scăzut, dar aerul curat este un obicei nenegociabil.
Cinci greșeli care distrug cele mai multe lucrări de turnare acrilice
Majoritatea pieselor eșuate eșuează în aceleași cinci moduri. Învață să le recunoști înainte de a risipi o cearșaf.
- Supraîncălzirea suprafeței în timp ce miezul rămâne rece. Exteriorul bule și se albește în timp ce interiorul este încă rigid, producând o îndoire slabă, crăpată.
- Forțarea unei curbe sub temperatura de formare. Rezultatul este stres crazing - fisuri albe fine care apar la linia de îndoire, uneori doar câteva zile mai târziu.
- Încălzire neuniformă peste cearceaf. Punctele fierbinți provoacă deformări și curbe deformate care nu pot fi corectate odată ce materialul se răcește.
- Omiterea foliei de protecție sau folosirea unui agent de degajare greșit. Materialele de matriță și acoperirile se pot lega de acrilul fierbinte.
- Se răcește prea repede. Piesele răcite prin snap rețin mai multă tensiune internă și sunt predispuse la crăpare în timpul tăierii sau găuririi.
Când un producător profesionist bate atelierul
Modelarea DIY are sens pentru un prototip sau o singură piesă. Dar, de îndată ce piesa are nevoie de performanță optică - o placă de ghidare a luminii care distribuie uniform lumina, un difuzor cu o neclaritate specificată sau un grad ignifug pentru un fiting comercial - cerințele se schimbă. O foaie care variază cu câteva zecimi de milimetru este acceptabilă pentru un suport de afișare și inutilă pentru un panou iluminat din spate. Chiar și un atelier bine echipat nu poate controla consistența lot-la-lot, indicele de îngălbenire sau ratingul de ignifugare. Acrilicele ignifuge, de exemplu, trebuie testate și documentate conform clasificărilor specifice, iar un schimb nedocumentat de rășină poate schimba modul în care se formează, îmbătrânește și arde o piesă.
La Suzhou Gentle, aceleași linii de extrudare PMMA de calitate optică care produc foaia noastră transparentă alimentează, de asemenea, gama de produse pentru formarea în vid construit pentru clienții industriali. Controlăm formularea, măsurarea și calitatea suprafeței în interior, iar producția se desfășoară în conformitate cu un sistem de management al calității ISO 9001. Aceasta înseamnă că putem furniza gradul acrilic potrivit și îl putem transforma în capace, carcase, difuzoare și componente de ghidare a luminii cu toleranțe documentate. Dacă proiectul dvs. se îndreaptă spre producție, evaluați opțiunile de materiale și capacitatea de formare înainte de a vă angaja într-un proces manual.
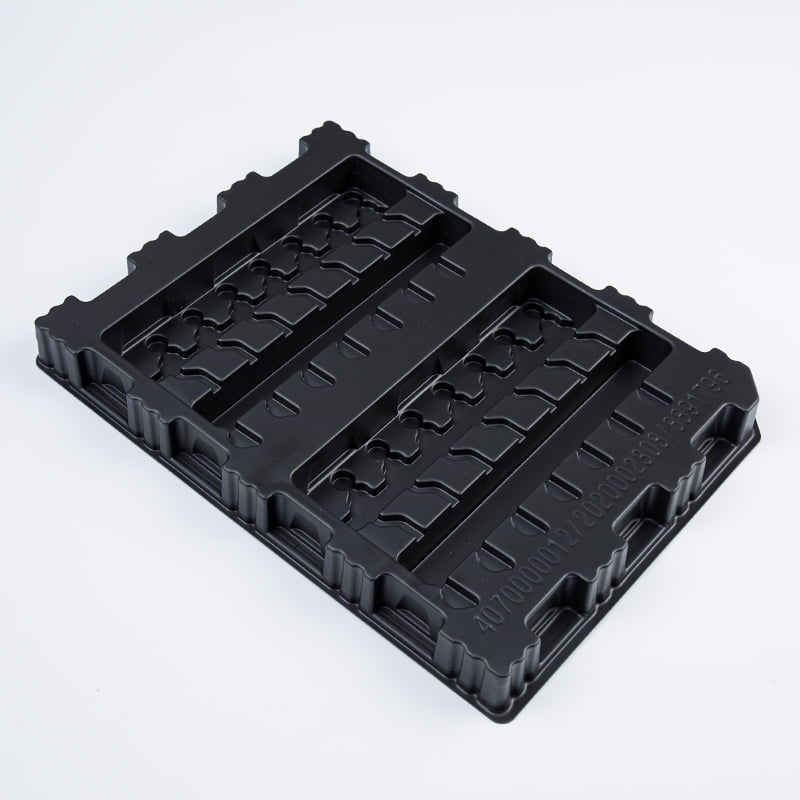 Furnizori de foi de plastic pentru formare în vid, produse personalizate din plastic pentru formare în vid Suzhou Gentle Photoelectric Technology Co., Ltd. sprijină produse personalizate din plastic pentru formare în vid, furnizori de foi de plastic pentru formare în vid și... Vizualizare produs →
Turnarea plexiglasului este cu adevărat accesibilă: controlați temperatura, respectați grosimea și alegeți un material cu proprietăți consistente. Acești trei factori separă o curbă curată de un refuz fisurat, cu bule.


